生産ライン設計はどう進める?生産方式の選び方と設計手順を解説

生産ライン設計は、品種と生産量を起点に工程・設備・人員配置を決め、必要な生産能力を検証して進めます。新設や改修で手戻りを減らすには、設備の配置図を描く前に、何をどれだけ作るかをそろえる必要があります。
生産方式の選定と工程ごとの作業配分をつなげ、安全性や品質を満たす配置へ落とし込むのが設計の流れです。配置案ができた後も、シミュレーションと試運転で、計画どおりに生産できるかを確かめます。
この記事の要約
生産ライン設計では、工程・設備と作業者・モノの配置を一体で決める
生産方式は、品種数・生産量に加えて工程の共通性で選ぶ
PQ分析から必要な生産ペースを求め、作業配分と設備配置を具体化する
安全通路・検査工程・将来の変更余地を設計段階で確保する
設計案はシミュレーションで事前検証し、試運転で実際の生産能力を確かめる
生産ライン設計で決めること
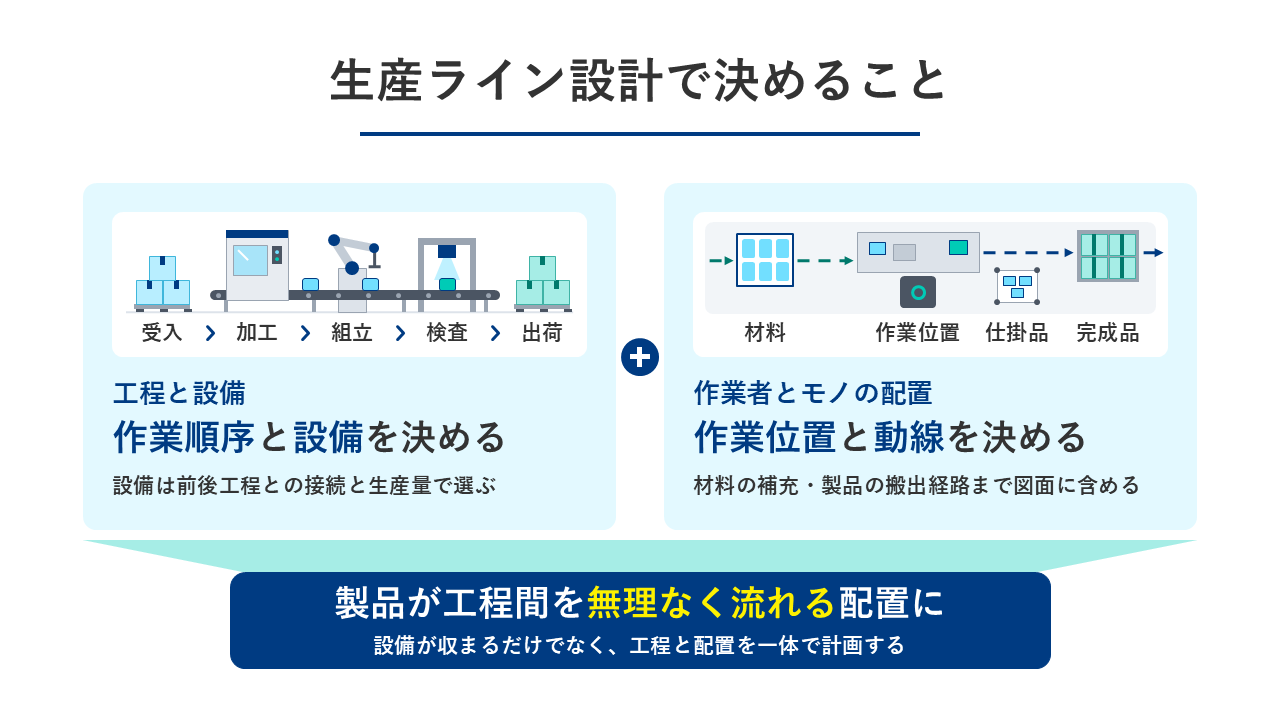
生産ライン設計では、作業の順序と、その作業を担う設備・人の配置を一体で計画します。設備が収まるだけでなく、製品が工程間を無理なく流れる配置が目標です。
設計対象 | 決める内容 |
|---|---|
工程と設備 | 製品を完成させる作業順序と必要な設備 |
作業者とモノの配置 | 作業位置、材料の供給経路、製品の搬送経路 |
必要な工程と設備を定める
製品の要求品質を満たすために、加工・組立・検査の順序と使用設備を定めます。原材料の受け入れから完成品の出荷までを工程表にすると、前後のつながりを確認できます。設備選定の基準は、単体の処理速度だけではありません。前後の工程との接続や必要な生産量も照合し、ライン全体として流れが成立するかを判断します。
作業者とモノの配置を決める
設備配置と合わせて、作業者の立ち位置や材料・仕掛品の置き場を決めます。仕掛品とは、工程の途中にある未完成の製品です。設備と置き場だけを決めても、人とモノの動線設計は完了しません。材料を補充する動線や完成品を運び出す経路まで図面に含めることで、移動のムダを検討できます。
自社に合う生産方式は?
生産方式は、品種数と生産量に加えて、製品同士の工程の共通性で選びます。代表的な方式の向き不向きを整理すると、検討する配置案を絞れます。
生産の条件 | 生産方式の選択肢 |
|---|---|
少品種を大量に繰り返し生産する | 工程順に設備を並べるライン式 |
多品種を少量ずつ異なる工程で生産する | 同じ機能の設備を集める機能別配置 |
工程が似た製品群をまとめて生産する | 必要な設備を集約するセル生産 |
少品種大量ならライン式を選ぶ
少品種の製品を大量に繰り返し作る場合は、工程順に設備を並べるライン式が候補です。作業の流れをそろえやすく、繰り返し作業の自動化にも適しています。一方、製品仕様や工程順序の変更に、そのまま対応できるとは限りません。現在の数量だけでなく、製品切り替えの頻度も選定条件に含めます。
多品種少量なら機能別に配置する
製品ごとに加工経路が異なる多品種少量生産では、機能別配置を検討します。同じ加工機能の設備をまとめ、製品が必要な工程を選んで移動する方式です。設備を複数製品で共用できても、工程間の移動が短くなるとは限りません。設備の使いやすさに加え、運搬距離や待ちの発生も検討対象です。
製品群で工程をまとめセル化する
加工や組立の工程が似た製品群は、必要な設備と作業者をセルにまとめる方法があります。セル内で一連の作業を進めるため、設備間の移動を短くする配置を検討できます。ただし、セルを設けるだけで作業が成立するわけではありません。担当者が複数の作業を担う場合は、習熟や教育も計画に含めます。U字型は配置形状の一つであり、セル生産と同義ではありません。
生産ライン設計の手順
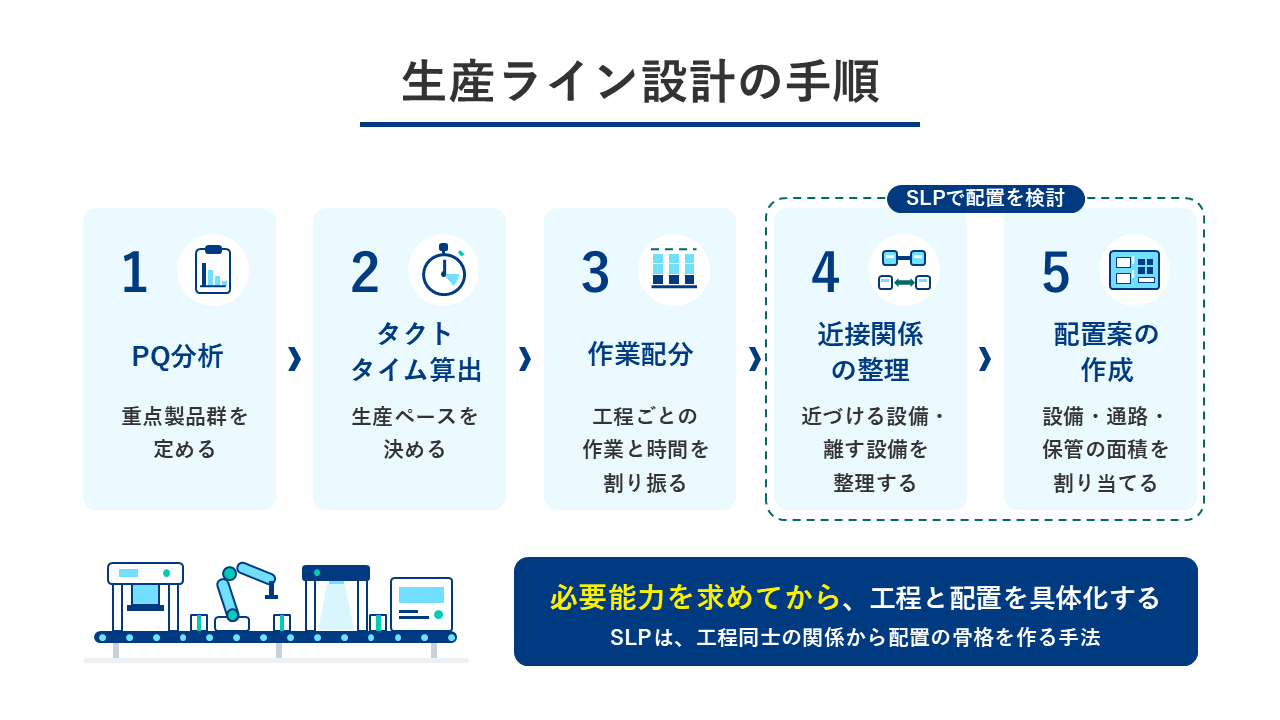
生産ライン設計は、生産条件の整理から必要能力を求め、工程と配置を具体化します。SLPは、工程間の関係を整理して配置案を作る手法で、設計全体の中で活用します。
PQ分析で品種と量を整理する
PQ分析では、製品の種類を示すPと、生産量を示すQの関係を整理します。製品別の数量を把握し、レイアウト検討の中心になる製品や製品群を定める分析です。現在の実績だけでは、将来も適した配置かどうかを判断できません。既存ラインの改修では現状を分析の起点にできますが、新設では生産計画などを使って前提条件を設定します。
必要生産量からタクトを求める
タクトタイムは、必要な数量を作るために、製品を一個ずつ送り出す基準時間です。同じ期間の稼働時間を必要生産数量で割って求めます。タクトタイムとサイクルタイムは、同じ指標ではありません。両者を混同せず、算出したタクトを工程設計の基準として使います。休憩や停止時間をどう扱ったかも、計算の前提として記録が必要です。
工程ごとの作業配分を決める
工程ごとの所要時間を比べ、必要な生産ペースに合うように作業を配分します。一つの工程だけに時間がかかると、その工程がボトルネックとなり、ライン全体の生産能力を制約します。遅い工程を残したまま別の設備だけを高速化しても、全体の能力が同じだけ上がるとは限りません。作業内容を分けて確認し、担当範囲や設備の使い方を見直します。
SLPで設備の近接関係を決める
SLPでは、モノの流れや工程間の関係をもとに、設備を近づける必要性を整理します。SLPは「Systematic Layout Planning」の略で、体系的に設備配置を検討する手法です。設備同士の関係は、近づけるかどうかだけでは整理しきれません。近づけないほうがよい組み合わせも含めて検討します。設備の空き場所から配置を決めるのではなく、工程同士の関係から配置の骨格を作ります。
必要面積から配置案を作る
設備・通路・保管場所に必要な面積を割り当て、配置案を図面にします。設備本体が収まるだけでは、稼働や保守に必要な空間を確保したとはいえません。機械の動作範囲、搬送機器の旋回範囲、仕掛品の置き場まで含めて面積を確認します。基本配置案を検証した後、詳細設計で寸法や位置を詰める流れです。
生産ライン設計の注意点
配置案では、生産能力と合わせて、安全性・品質・変更への対応を確認します。稼働時だけでなく、点検や品種切り替えも設計条件に含めます。
確認する観点 | 設計に織り込む条件 |
|---|---|
安全性 | 通路、保守空間、危険源への接近防止 |
品質 | 検査位置、判定基準、不良発生時の対応 |
変更への対応 | 品種・数量の変化に応じた配置の柔軟性 |
安全通路と保守空間を確保する
安全通路や点検・部品交換の空間は、設備を配置する段階で確保します。厚生労働省の指針は、通常作業だけでなく、非定常作業の情報も使ったリスク評価を示しています。そのため、運転中の作業位置だけでは安全性を判断できません。清掃・修理・点検時の動きも確認し、危険箇所への接近や設備との干渉を評価します。必要な寸法や保護方策は、対象設備と作業条件に応じた確認が前提となります。
品質を保てる検査工程を設ける
検査工程は、製品の品質基準を確認できる位置と方法で設計します。検査の基準や不良発生時の対応を決めなければ、生産速度だけを高めても品質は保証できません。検査装置の処理時間も工程能力の一部です。加工・組立と同じく前後の工程と照合し、必要な検査を行いながら目標の生産量を確保できるかを検討します。
品種や生産量の変更に備える
製品構成や生産量の変更を見込み、設備配置に柔軟性を持たせます。現状の数量だけに合わせた配置が、将来の工程変更にも対応できるとは限りません。一方、変更を想定しても、設置後に動かしにくい設備はあります。変更が予想される条件と固定される制約を分け、配置案を評価する材料にします。
設計案はどう検証する?
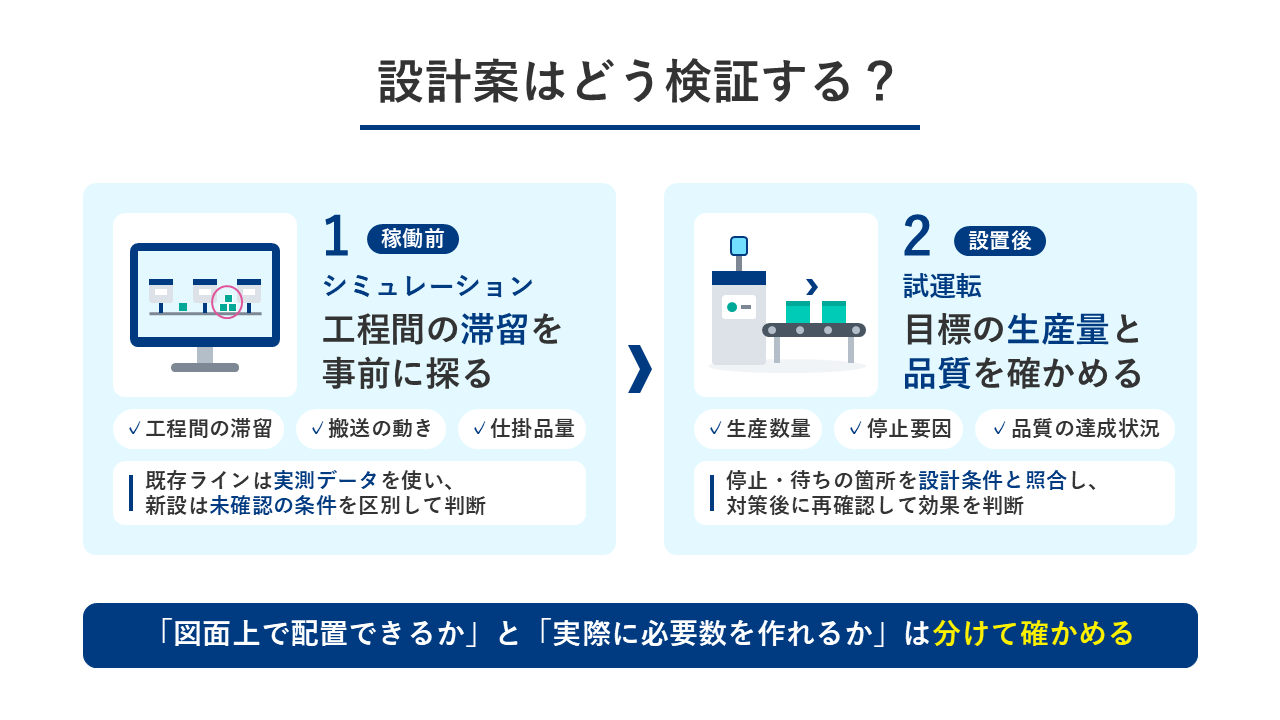
設計案は、稼働前のシミュレーションと設置後の試運転で検証します。図面上で配置できるかと、実際に必要数を作れるかは、分けて確かめる課題です。
【関連記事】
検証の段階 | 確認する対象 |
|---|---|
シミュレーション | 工程間の滞留、搬送の動き、仕掛品量 |
試運転 | 実際の生産数量、停止要因、品質の達成状況 |
シミュレーションで滞留を探る
シミュレーションでは、工程間の待ちや仕掛品の滞留を事前に検証します。機械のサイクルタイム、生産量、稼働率、故障率などを使い、人やモノの流れを再現する方法です。入力条件が実態と異なれば、結果をそのまま設計の根拠にはできません。既存ラインでは実測データを使い、新設では未確認の条件を区別して、結果を判断する前提を残します。
試運転で目標生産量を確かめる
試運転では、設計時に想定した条件で目標の生産量と品質を満たすかを確認します。設備が動くかだけでなく、工程をつないだ状態で作業や搬送が成立するかも検証対象です。計画に届かない場合も、生産数量の記録だけでは原因を特定できません。停止や待ちが生じた箇所を設計条件と照合し、対策後に再確認することで、修正の効果を判断できます。
外部相談前に整理する条件
外部への相談では、現状と目標の差、予算、稼働開始時期を共有します。依頼内容を設備名だけで伝えるのではなく、解決したい生産上の課題と結びつける整理です。
共有する条件 | 相談前にまとめる情報 |
|---|---|
現状と目標 | 図面、生産実績、必要数量、工程ごとの課題 |
予算と時期 | 投資可能額、稼働開始日、既存ラインの停止条件 |
現状図面と生産実績をそろえる
現状図面と生産実績をそろえ、変更したい範囲を示します。設備寸法や工程順序に加え、生産量と工程ごとの所要時間があれば、配置と能力の両面から検討できます。未測定の情報を推測値で埋める必要はありません。確定した条件と、実測や検証が必要な条件を分けると、相談先と確認事項を共有できます。
予算と稼働開始時期を明確にする
投資可能な予算と稼働開始時期をそろえ、設計・製作・検証の範囲を相談します。改修では既存ラインを止められる条件も伝えなければ、工事と立ち上げの日程を詰められません。検査工程を含む場合は、装置単体だけでなく、前後の搬送や組立との接続も相談対象です。萩原テクノソリューションズは、カスタム検査ベンチに加え、グループ会社・協業メーカーとの連携による生産ライン向けソリューションを提供しています。
まとめ
生産ライン設計の判断基準は、必要な数量と品質を、安全に維持できるかです。設備単体の性能に偏らず、工程間のつながりと人・モノの動きを検証して、採用する配置案を決めます。
現状図面と生産実績をそろえ、社内で決められる条件と専門的な検証が必要な条件を分けておくと、相談先が検討の範囲を判断しやすくなります。
生産ライン設計で、加工・組立・搬送や検査設備の導入を検討している方へ。萩原テクノソリューションズは、量産計画に応じた生産ラインを仕様検討から現地据付まで一貫して提案します。自社開発と協業メーカーとの連携による計測・検査装置も提供し、開発・試作から量産までのものづくりを支援しています。生産ラインの構築に向けた支援内容は、以下のページでご確認ください。